汽车零部件加工正从大批量单一品种向多品种小批量转变,机器人上下料工位需要频繁切换工件类型。换型时间成为影响设备综合效率的关键因素。适用人群为汽车零部件企业的自动化工程师、产线主管与设备规划人员。
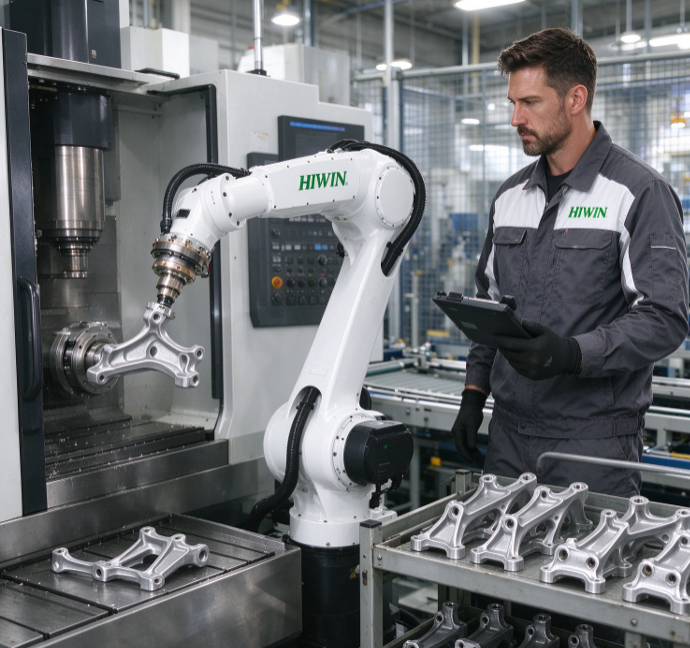
RA610系列的7kg至12kg额定负载可覆盖多数中小型金属加工件,包括铸铝壳体、钢制支架与转向节类零件。1355mm至1869mm臂展适配单台CNC至双台设备布局。对于重量接近上限的工件,需确认末端执行器重量已计入总负载,并留有余量。
不同工件对应不同的取放位置与夹爪动作。建议按工件族建立示教程序库,切换时调用对应程序而非重新示教。程序命名与工件编号对应,减少换型时的查找与误操作。对于位置差异较小的工件,可通过偏移量功能微调,缩短切换时间。
多品种场景下,夹爪或吸盘的更换频率较高。采用快换法兰与预制气路/电路接口,可将末端更换时间控制在分钟级。RA610系列手腕提供电磁阀控制接口,便于集成气动夹爪与传感器。
IP65手腕在切削液环境中的密封件检查周期应短于洁净环境。多品种切换时,切屑可能在不同工件间转移,取放区域应设置吹气或清理动作,避免切屑进入夹爪或手腕缝隙。
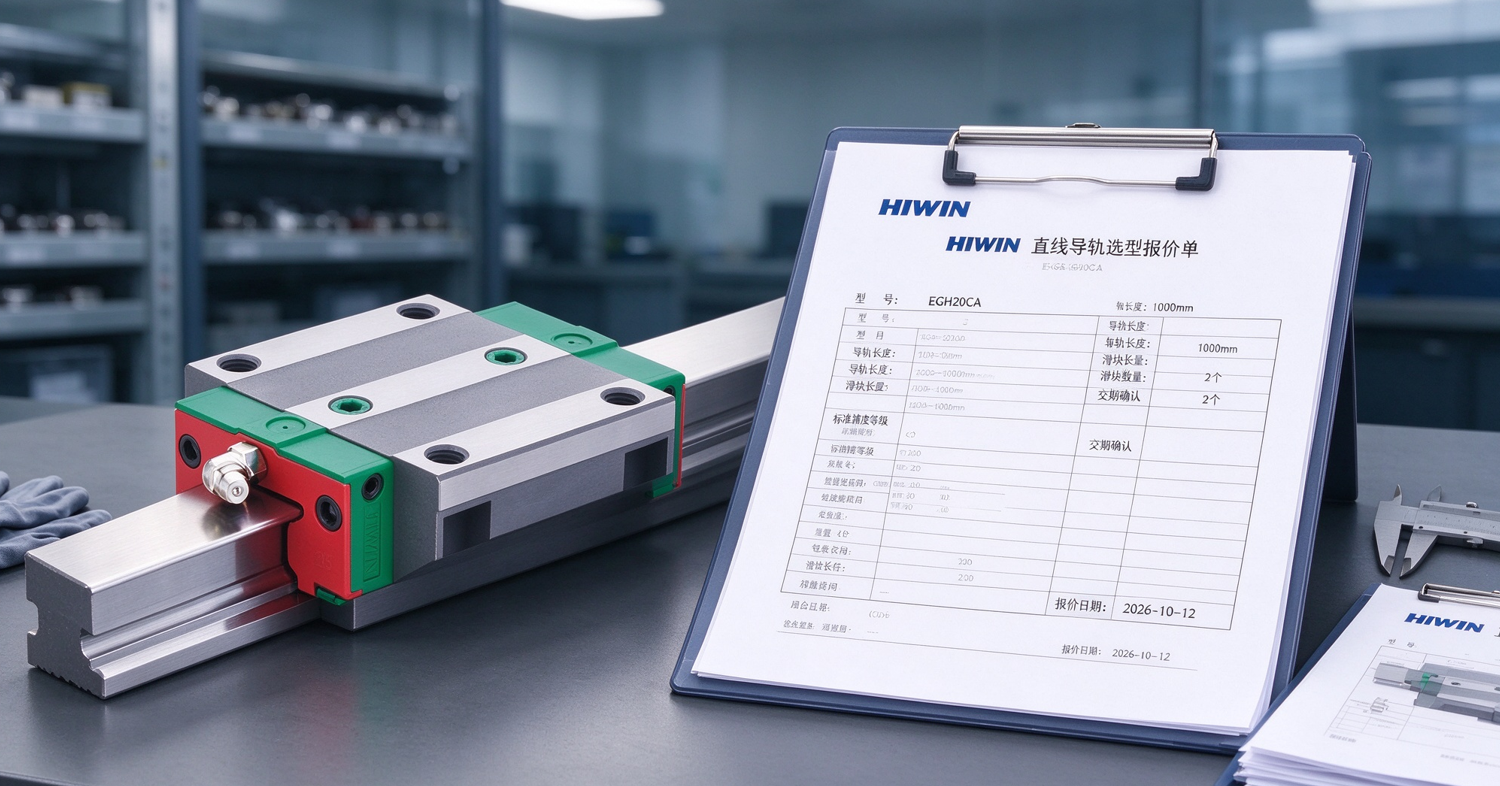
汽车零部件产线中,上银直线导轨与滚珠丝杠常用于工件定位台与传送机构。导轨的防尘配置与机器人的IP65防护需协调。单轴机器人模组可作为上下料延伸机构,直线电机定位平台适用于高节拍检测工位。
 沪公网安备31011702890928号